 咨询电话:17749553660


— β晶型PPH科普中心 —
NEWS CENTRES 全国免费客服电话
17749553660
邮箱:164981190@qq.com
手机:17749553660
电话:17749553660
地址:江苏南京东坝新材料产业园
β晶型PPH管科普
发布时间:2026-10-22 人气:
在新能源锂电电解液输送、氯碱化工高温烧碱管网、电子半导体超纯流体输送等强腐蚀工业场景中,热熔焊接是PPH管路系统最核心的连接工艺,焊接接头的性能直接决定了整个管网系统的长期运行可靠性。很多项目投运后3-5年就出现焊缝大面积渗漏故障,85%的根源都指向热熔参数设置不规范:要么照搬通用PP管的经验参数,要么不同口径采用完全相同的温度与时间,最终导致焊缝出现虚焊、过熔降解、内应力集中等隐性缺陷,在高温强腐蚀工况下快速开裂渗漏,造成数百万元的停产损失。作为国内β晶型PPH管道系统全链条解决方案的标杆企业,江苏润和依托十余年的焊接工艺研发与数百个项目的现场落地验证经验,结合QB/T 5099.1-2017行业标准要求,整理出覆盖DN15到DN1200全口径、全环境工况的标准化PPH管热熔参数体系,配套完整的操作管控要点,帮助行业用户彻底跳出经验主义的参数误区,实现焊缝性能与母材等强,保障管网系统20年以上的长期稳定运行。
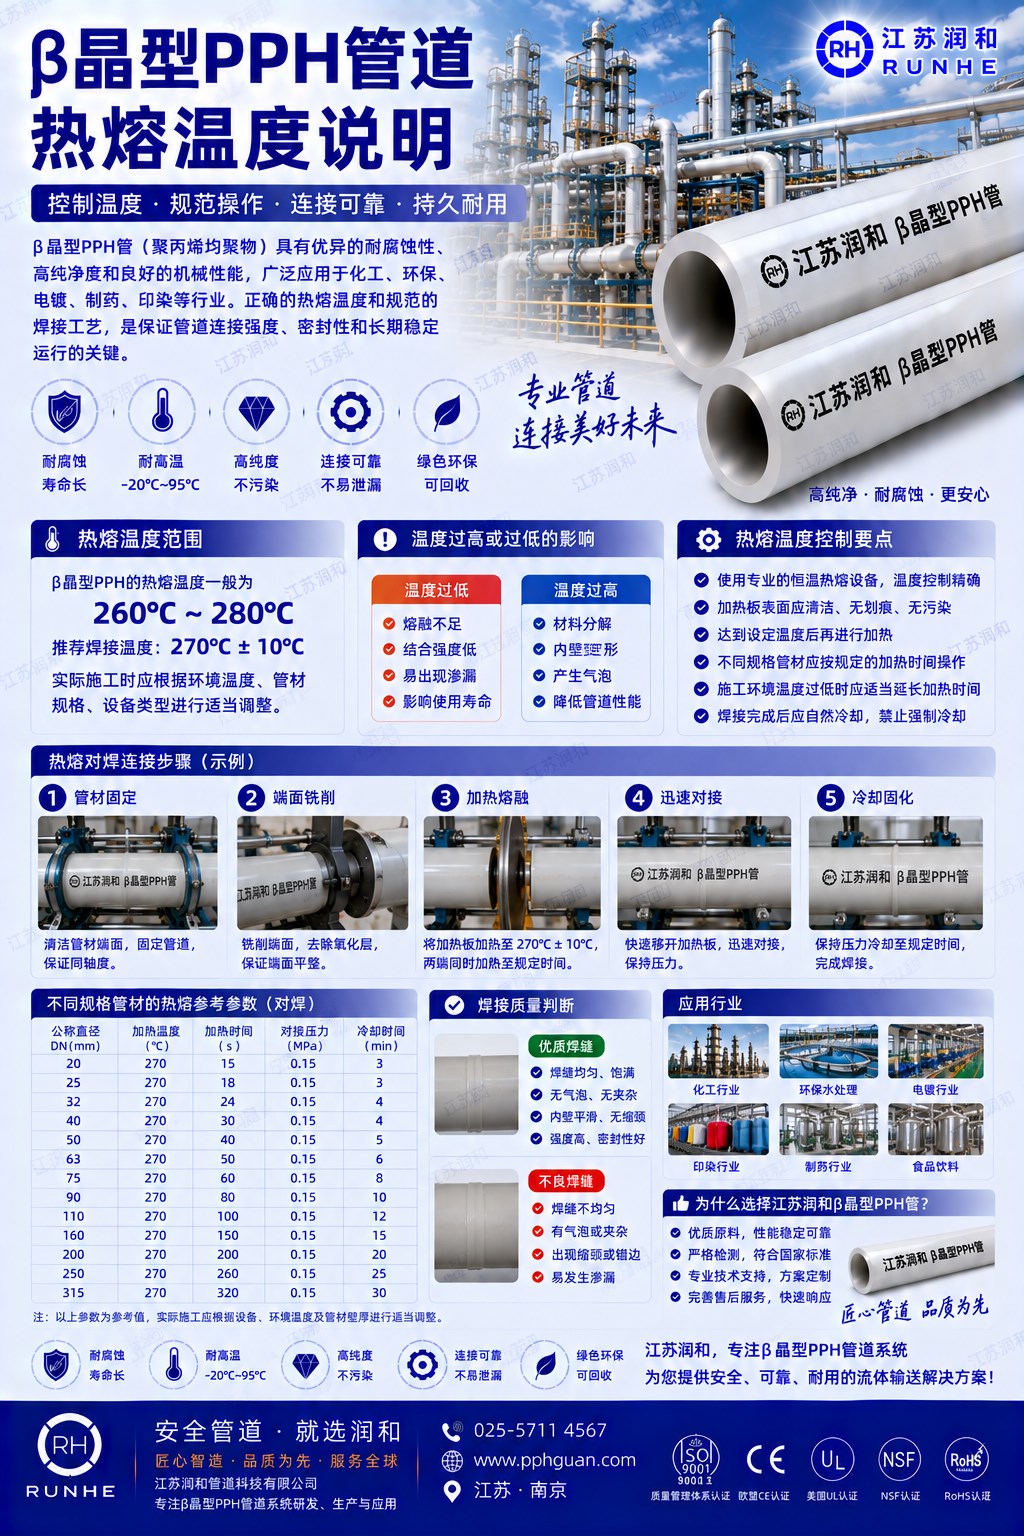
PPH管热熔焊接的本质是通过精准的温度、时间、压力协同控制,让管材与管件的对接端面在熔融状态下,聚丙烯分子链实现充分的交叉渗透,冷却结晶后形成与母材性能完全一致的分子级融合接头,任何一个参数的偏差,都会直接破坏分子级熔合的效果,引发焊缝质量隐患。
PPH材料的本体熔点约为167℃,但热熔焊接温度不能仅仅设置在熔点附近,必须高于熔点30℃以上,才能让对接端面形成厚度均匀的1mm左右的熔融层,保证分子链有足够的活动空间完成交叉渗透。如果温度低于190℃,材料熔融不充分,分子链的运动活性不足,无法实现有效渗透,最终形成虚焊,接头的强度不到母材的30%,受力后很容易直接开裂;如果温度长期超过260℃,材料会出现明显的热降解,分子链断裂,熔融层出现焦化、碳化缺陷,焊缝的抗腐蚀性能大幅下降,在强腐蚀介质的长期侵蚀下,缺陷位置会快速腐蚀破损。
江苏润和通过数千组焊接对比试验,最终确定PPH管的标准热熔温度核心区间为195℃-205℃,这个区间是分子级熔合的黄金温度带,既可以保证材料充分熔融,又不会出现热降解问题。但这个核心区间不是固定的通用数值,必须根据管材的口径、壁厚、环境温度、湿度等工况条件动态调整,形成“温度-时间-压力”三位一体的协同控制体系,才能最终保障焊缝的长期可靠性。
很多行业小厂的施工人员完全没有系统的参数认知,不管什么口径的管材,一律把加热板温度设置在220℃,加热时间随意设置,完全不做参数校准,最终焊接出来的焊缝外观看起来翻边均匀,内部却隐藏着大量热降解缺陷,投运后短短几年就出现大面积渗漏。江苏润和所有项目的施工人员在上岗前,都必须经过系统的热熔参数培训与实操考核,考核通过后才能持证上岗,从人员层面保障焊接工艺的规范落地。
不同口径、不同壁厚的PPH管材,热传导的路径长度、散热速度差异巨大,必须对应不同的精准热熔参数,不能采用一刀切的通用设置,江苏润和将全系列管材划分为三个口径区间,分别配套对应的专属参数标准。
第一类是DN110以下的薄壁小口径管材,这类管材的壁厚普遍在10mm以下,热传导速度快,如果温度设置过高、加热时间过长,很容易出现端面过度熔融变形的问题,推荐热熔温度控制在195℃-200℃的下限区间。加热吸热时间严格按照“壁厚(mm)×10秒/毫米”的公式计算,比如壁厚4.5mm的管材,对应加热时间45秒,加热压力控制在0.1-0.2MPa,当端面形成0.5-1mm的均匀翻边时,即可移走加热板,切换到对接压力。对接压力控制在0.3-0.5MPa,保压冷却时间严格按照“管径(mm)×1分钟”的标准设置,比如DN100的管材,自然冷却时间不得少于100分钟,冷却期间绝对不能移动管材、不能松动夹具,更不能用冷水强制降温,否则焊缝内部会产生巨大的残余内应力,长期运行后很容易出现应力开裂。这类小口径管材优先推荐采用热熔承插工艺,承插温度设置在195℃-200℃,加热时间按照“壁厚×8秒”计算,加热完成后快速将管材插入管件的标记深度,保压冷却到位即可,操作简单,焊接效率高。
第二类是DN110-DN400的中厚壁中大口径管材,这类管材的壁厚从10mm到40mm不等,热传导路径较长,需要适当提高温度保证端面完全受热熔融,推荐热熔温度控制在200℃-205℃的中上限区间。加热吸热时间依然按照壁厚×10秒的标准计算,比如DN200规格的管材,壁厚20.2mm,对应加热时间202秒,加热压力控制在0.2-0.3MPa,直到两端面形成2mm左右的均匀翻边。切换对接动作的时间必须严格控制在10秒以内,动作过快容易导致熔融层被挤出过多,动作过慢会导致端面温度下降过多,影响熔合效果。对接压力控制在0.4-0.6MPa,保压冷却时间按照“管径×1分钟”的标准执行,DN400的管材冷却时间不得少于400分钟,必须完全自然冷却后才能松开夹具移动管材。某氯碱企业的DN300高温烧碱输送管网,此前施工单位错误将冷却时间设置为2小时,冷却不到位就移动管材,投运后3个月就出现3处焊缝开裂,全部重新更换焊缝后按照江苏润和的标准参数,冷却时间设置为5小时以上,后续连续运行8年没有出现任何焊缝渗漏问题。
第三类是DN400以上的超大口径厚壁管材,这类管材的壁厚普遍超过40mm,热传导路径极长,必须将热熔温度稳定控制在205℃,加热时间在常规壁厚×10秒的基础上额外增加30秒,保证管材端面的内外壁熔融均匀,不会出现外壁已经过熔、内壁熔融不足的问题。对接压力提升至0.6-0.8MPa,冷却时间按照“管径×1.2分钟”的标准设置,DN800的管材冷却时间不得少于960分钟,同时在冷却过程中,每隔2小时记录一次管材的温度,直到管材表面温度降到接近环境温度,才能松开夹具。江苏润和配套的大口径热熔焊机,自带温度实时监控与压力自动补偿功能,全程自动记录焊接过程的所有参数数据,自动生成焊接质量报告,完全避免人工操作的参数偏差,保障超大口径管材的焊接质量100%合格。
现场施工的环境条件千差万别,低温、高湿度、露天强风等特殊工况,必须对标准热熔参数进行针对性补偿调整,否则会出现严重的焊接质量问题。
当施工环境温度低于10℃的低温工况下,管材的散热速度大幅加快,熔融层的热量流失速度快,很容易出现端面温度不足导致的虚焊问题,此时必须提前用热风枪将管材的焊接区域预热到50℃-100℃,同时将热熔温度在标准值基础上提升5℃-10℃,避免热量快速流失导致熔融不足。如果环境温度低于0℃,必须在焊接作业区域搭建防风保温棚,将棚内温度提升到5℃以上才能进行焊接作业,绝对不能在露天低温环境下直接焊接,否则焊缝内部会产生巨大的焊接应力,投运后很容易出现低温脆裂。
当环境湿度大于85%的高湿度工况下,管材端面和加热板表面很容易附着一层水汽,水汽在高温下蒸发会在熔融层中形成气泡,直接破坏焊缝的熔合连续性,此时需要在标准加热时间的基础上延长1-2秒,让水汽完全蒸发,保证焊缝内部干燥无气泡。如果是雨天露天作业,必须搭建完全的防雨棚,绝对不能让雨水直接滴落在高温的熔融端面上,否则焊缝内部会出现大量气孔,直接导致焊缝强度报废。
在露天强风工况下,风速超过3m/s时,高速气流会快速带走加热板和管材端面的热量,导致温度快速下降,此时必须在焊接作业区域搭建防风围挡,避免气流直吹焊接区域,同时将热熔温度在标准值基础上适当提升5℃,抵消风带来的热量损失。
江苏润和的现场施工指导规范中,明确要求所有焊接作业点必须配备环境温湿度计,实时监控现场环境参数,根据环境变化动态调整热熔参数,完全杜绝在恶劣工况下违规焊接的行为。
精准的热熔参数必须依托校准合格的设备才能落地,江苏润和要求所有投入使用的热熔焊机,必须每15天对加热板的实际温度进行一次校准,用接触式表面温度计实测加热板不同位置的温度,保证温度显示值与实际温度的误差不超过±3℃。加热板的表面必须每天用无尘布蘸工业酒精擦拭清洁,彻底去除表面的残留熔融物、油污杂质,避免污染管材端面,在焊缝内部形成杂质夹层。焊接完成后,必须对所有焊缝进行100%外观检查,合格的焊缝应该形成均匀对称的环形焊环,焊环的高度一致,没有缺口、气泡、焦化、裂纹等缺陷,焊环的底部没有明显的凹陷,必要时对焊缝进行翻边切除弯曲试验,将切下的焊环进行180度反复弯曲,没有出现任何裂纹即为合格,最终通过1.5倍设计压力的水压试验保压30分钟无渗漏,才算完成整个焊接工序的质量验收。
依托这套完整的全场景标准化PPH管热熔参数体系,江苏润和帮助国内近百个强腐蚀工业项目实现了焊缝零渗漏的焊接目标,焊缝的长期使用寿命完全匹配管材的20年设计要求,为强腐蚀工业管网的长期稳定运行筑牢核心焊接品质防线。
上一篇:β晶型PPH管如何进行吹扫工艺
下一篇:没有了
相关推荐
服务热线